繁体中文
-
 English
-
 שפה עברית
- 繁体中文
-
 Latviešu
-
 беларускі
-
 Hrvatski
-
 lugha ya Kiswahili
-
 አማርኛ
-
 ქართული
-
 Hausa
-
 Zulu
-
 Հայերեն
-
 Igbo
-
 Yoruba
-
 Español
-
 Português
-
 русский
-
 Français
-
 日本語
-
 Deutsch
-
 tiếng Việt
-
 Italiano
-
 Nederlands
-
 ภาษาไทย
-
 Polski
-
 Svenska
-
 magyar
-
 Malay
-
 Dansk
-
 Suomi
-
 हिन्दी
-
 Pilipino
-
 Türkçe
-
 العربية
-
 Indonesia
-
 Norsk
-
 český
-
 ελληνικά
-
 український
-
 فارسی
-
 български
-
 Қазақша
-
 Azərbaycan
-
 Slovenský jazyk
-
 Lietuvos
-
 Eesti Keel
-
 Română
-
 Slovenski
-
 Srpski језик
-
 한국어
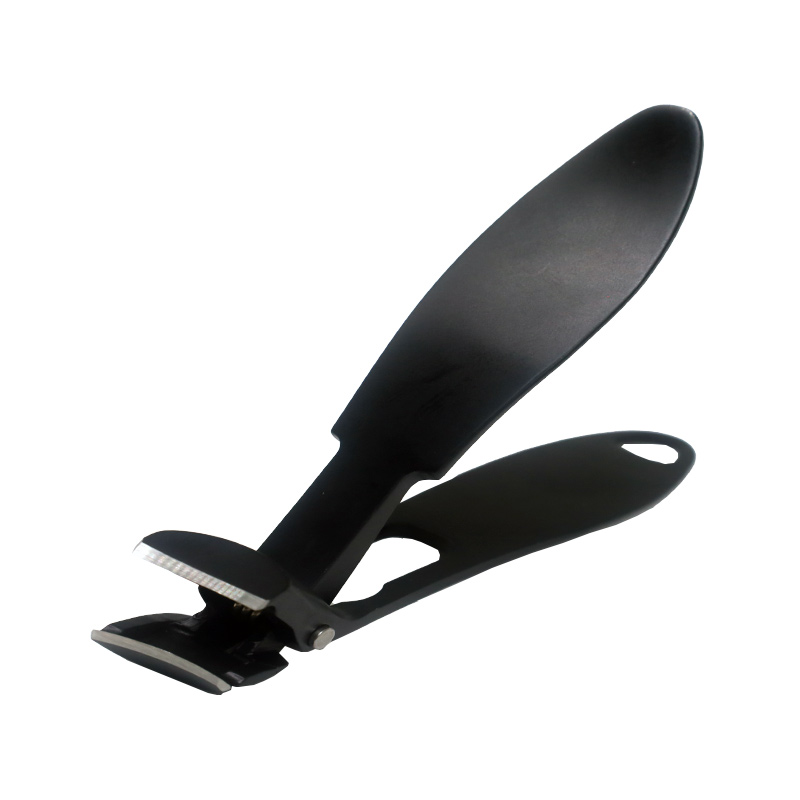
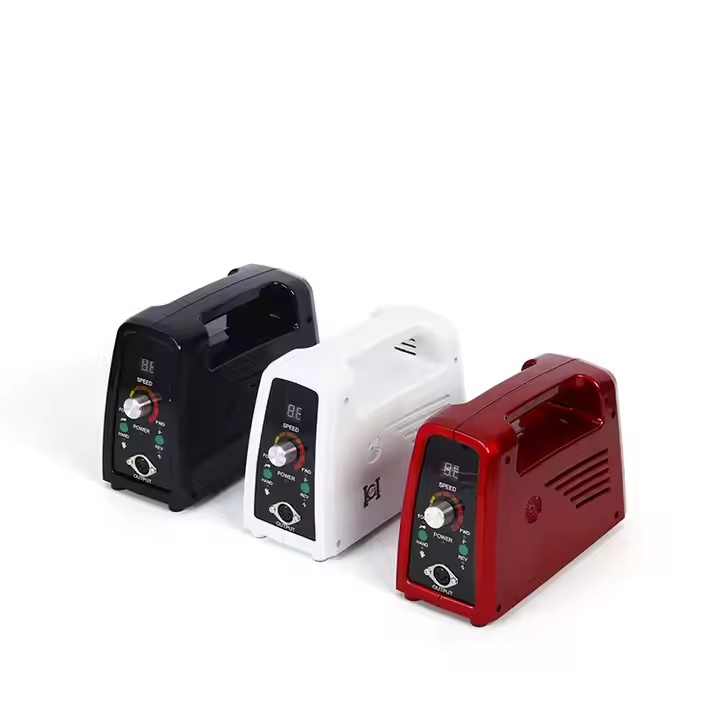
指甲磨光機光滑光澤精細
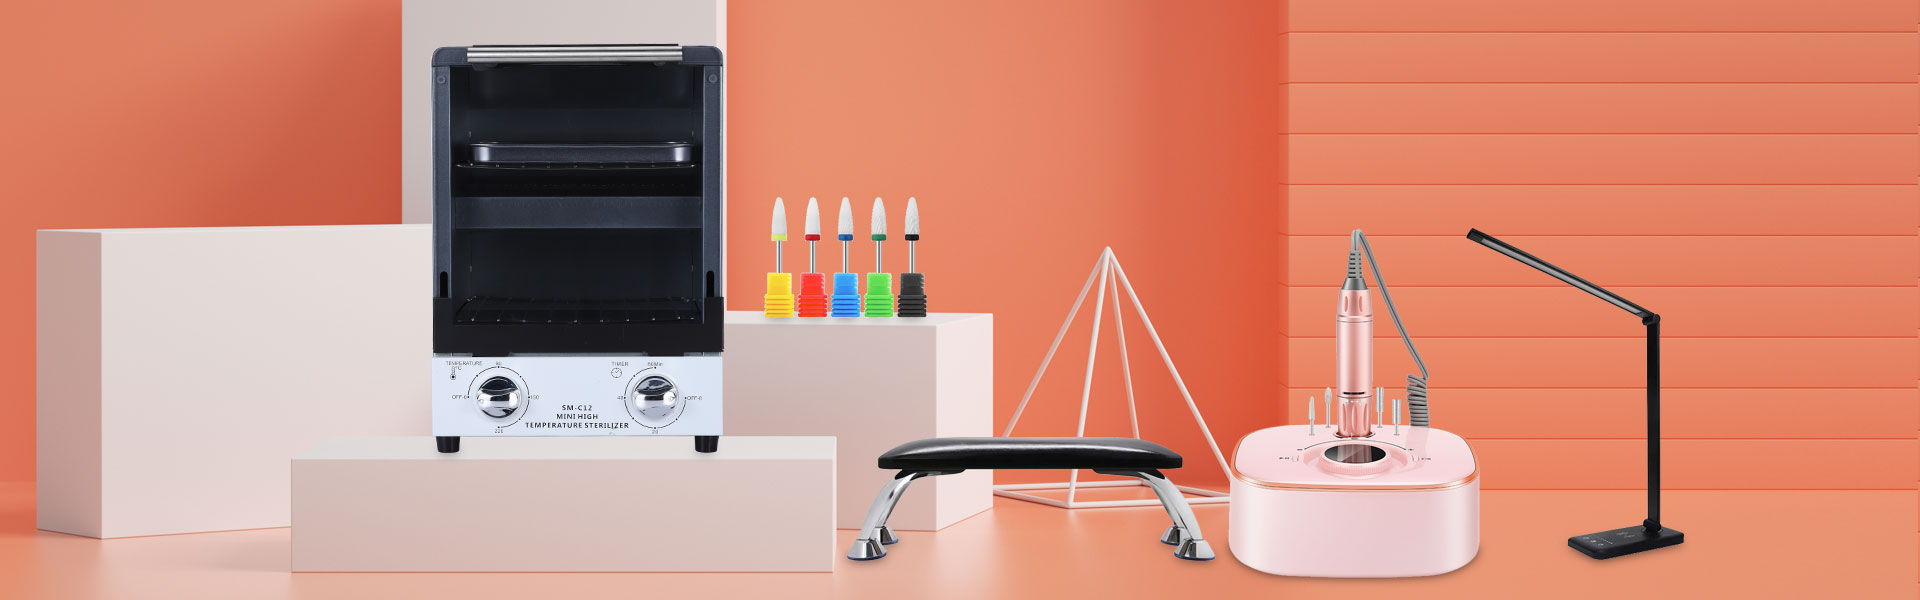
Standard drills spin too fast for a final polish, burning the compound and leaving chatter marks. The Nail Grinder Polisher Smooth Shine Fine is purpose-built for the finishing stage: a coreless motor delivers high torque at 500–3,000 RPM, allowing a progressive grit sequence (up to 3,000 grit) that ends with felt burnishing for a glass-like shine. The anti-slip lightweight handpiece reduces fatigue during detailed work. Available for OEM branding and wholesale sample orders.
發送詢問
產品描述
高光·漸進式砂礫
指甲磨光機 Smooth Shine Fine:實現玻璃般的鏡面效果
指甲暗淡、不均勻通常是由粗銼刀留下的微小划痕造成的。這指甲磨光機光滑光澤精細透過低速、高扭矩精度解決了這個問題。通过使用从 400 到 3,000+ 的渐进粒度序列,并采用毛毡抛光和复合进行表面处理,无需刺激性化学物质或侵蚀性锉刀即可恢复自然、闪亮的光泽。
技術規格:標準拋光機與精細拋光系統
Polishing is not just about spinning fast; it's about controlling friction and heat. The table below compares a standard drill used for buffing against a dedicated fine polishing system.
| 範圍 | 標準拋光機 | 高級精細拋光系統 | 技術洞察 |
|---|---|---|---|
| 最佳速度 | 1,000 – 5,000 轉/分 | 500 – 3,000 轉/分鐘 | 低速可防止甲床上熱量累積。 |
| 拋光磨料 | 僅毛氈/皮革 | 超細鑽石/陶瓷/矽膠 | 超細磨料光滑無刮痕。 |
| 磨料粒度 | 400 – 600 粒度 | 800 – 3,000+ 砂礫 | 較高的粒度可形成反光的玻璃狀表面。 |
| 馬達類型 | 有刷直流 | 空心杯電機 | 低速旋轉更平穩,消除顫動痕跡。 |
| 扭力輸出 | 低到中 | 低轉速高扭矩 | 防止鑽頭在輕壓力下失速。 |
| 手機重量 | 100克 – 150克 | 35克 – 80克 | 輕質設計增強了對精緻飾面的控制。 |
| 噪音水平 | 50 – 60 分貝 | ≤40分貝 | 安靜運行,帶來輕鬆、水療般的體驗。 |
| 速度控制 | 2 – 3 個預設 | 帶有微調的可變轉盤 | 為敏感客戶輸入準確的 RPM。 |
漸進式砂礫順序:從打磨到閃亮
实现“Smooth Shine Fine”饰面需要一个合理的进展。跳過步驟會留下很深的刮痕,無論用多少毛氈拋光都無法去除。
| 第 1 步:平滑 打磨帶 240 – 400 粒度。去除細小刮痕並準備表面。 | 第 2 步:細化 矽膠緩衝器 600 – 1,200 粒度。貼合指甲,打造緞面效果。 | 第三步:拋光 陶瓷微型鑽頭 1,200 – 3,000 粒度。用最少的熱量消除微觀缺陷。 | 第四步:閃耀 毛氈和複合材料 將表面拋光至高光澤、玻璃般的光澤。 |
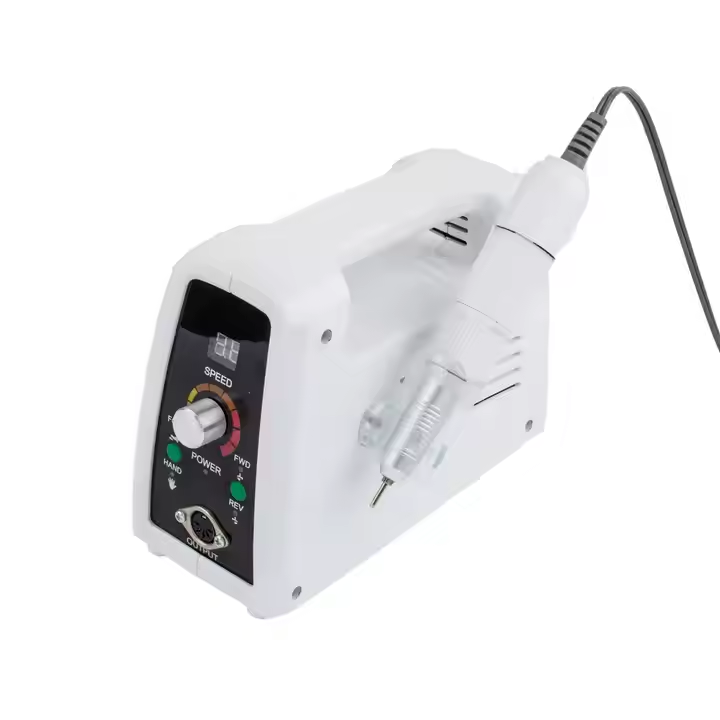
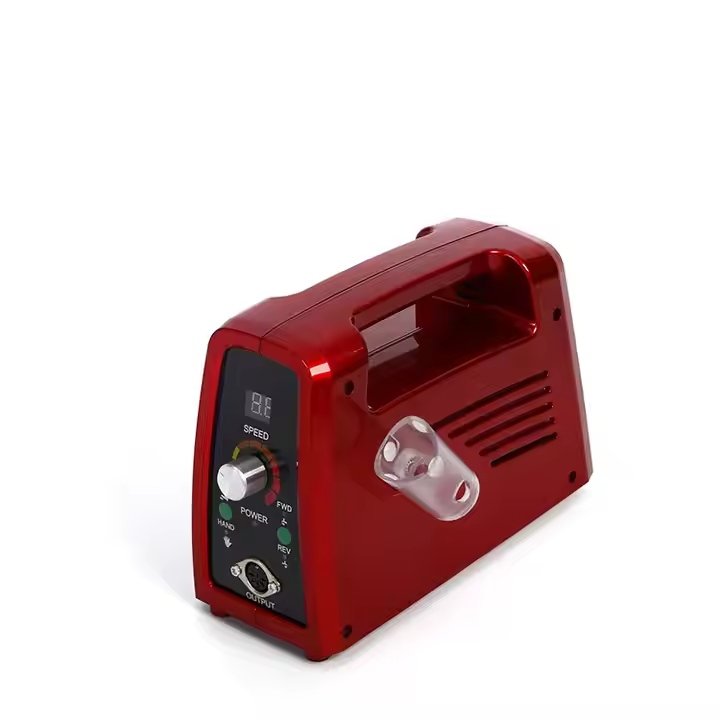
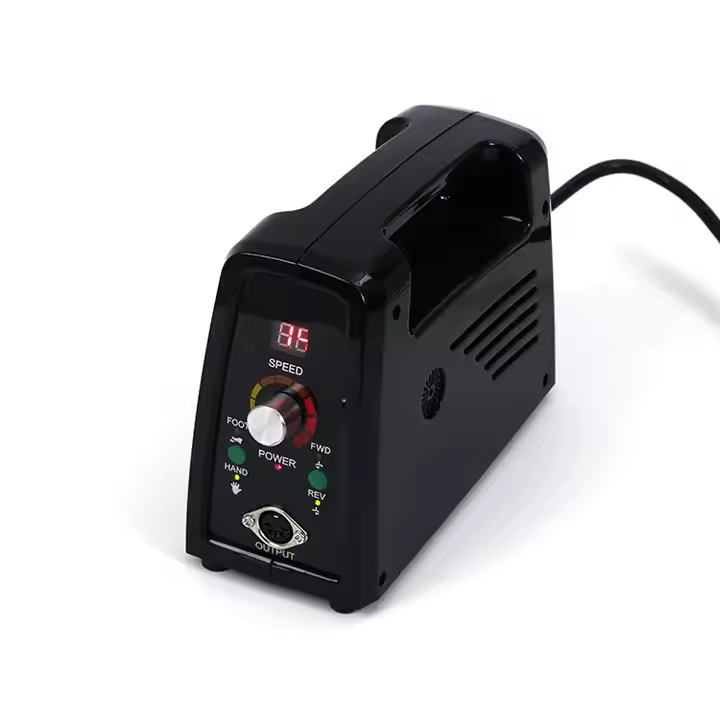
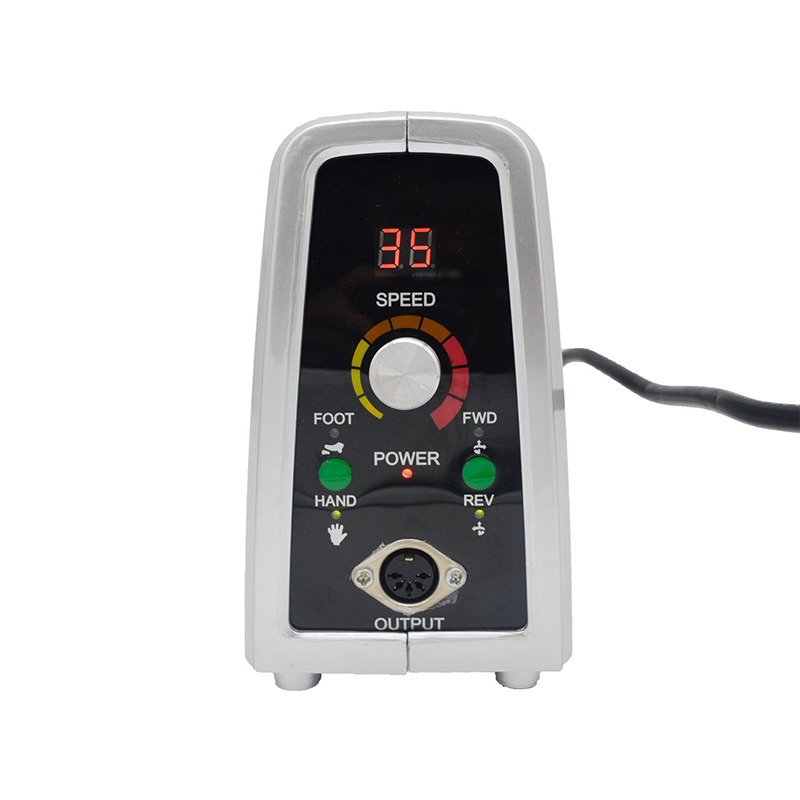
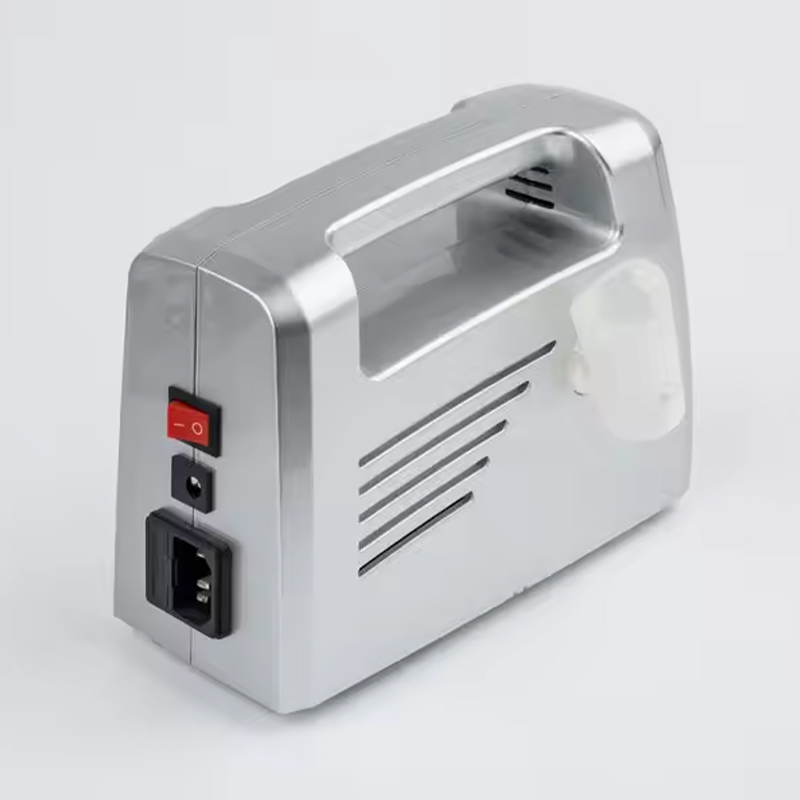
產品圖庫: 指甲磨光機 Smooth Shine Fine
手機、防滑手柄、拋光配件和完整儲存套件的詳細視圖。
實現完美光澤的最佳實踐
- 永遠不要跳過任何一個沙礫:依序從 240 → 400 → 800 → 1,200 → 3,000 移動。跳躍會留下很深的刮痕。
- 管理速度和壓力: Always polish at 500–1,500 RPM using only the weight of the handpiece. Excessive speed burns the nail; excessive pressure creates dull patches.
- 步驟之間的清潔:每次磨砂後刷掉灰塵。精細拋光鑽頭中殘留的粗灰塵會造成新的刮痕。
- 專用毛氈輪:保留一個毛氈輪專門用於複合拋光。請勿將其用於未加化合物的粗拋光。
- 化合物選擇:使用專為最終拋光步驟設計的專業級拋光劑(金剛石膏或專用指甲油)。
批發、OEM 和工廠供應
瑞納光電供應指甲磨光機光滑光澤精細美容經銷商、零售連鎖店和自有品牌。其專門的低速馬達和全面的拋光套件使其成為理想的零售套裝。
- 客製化:OEM 標誌印刷、客製化外殼顏色和本地化包裝。
- 套件配置:根據您的目標市場(例如,家用與專業沙龍套件)調整隨附的鑽頭和磨料。
- 樣品測試:批量訂購前請測試馬達低速平穩性和毛氈拋光效果。
探索我們完整的電動釘鑽範圍或直接聯絡我們的銷售團隊討論您的最小起訂量和交貨時間。
常見問題解答
拋光天然指甲時應使用什麼速度?
Set your device to 500–1,500 RPM. Use a fine-grit (1,200–3,000) ceramic bit, followed by a felt polisher with compound. Move the bit continuously and apply only the weight of the handpiece. Higher speeds generate friction heat, causing peeling and brittleness.
矽膠拋光機和毛氈拋光機有什麼不同?
A silicone buffer is abrasive (600–1,200 grit) and actively removes microscopic scratches. A felt polisher is non-abrasive; it burnishes the surface using friction and a polishing compound to create the final glass-like shine. Always use silicone first, then felt.
為什麼我的拋光機會在凝膠覆蓋層上留下條紋?
條紋通常是由於跳過砂粒(例如,從 400 直接變為毛氈)、使用過高的 RPM(會燃燒化合物)或毛氈輪變髒造成的。確保表面完全清潔,將速度降低至 1,000–2,000 RPM,並完成所有砂礫步驟。
熱門標籤: 指甲研磨拋光機,光滑光澤精細,指甲拋光工具,高光澤指甲鑽,微細拋光鑽頭,OEM 指甲拋光機供應商。